
-
Электронная почта
-
WhatsApp и WeChat
Электронная почта
WhatsApp и WeChat
 Линейка упаковки блистеров
 Линия автоматической счетной машины
 Линия машин для наполнения жидкости
 Линия машин для заполнения порошка
 Линия машин для заполнения гранул
 Машина для упаковки сумок
+86 151 6187 8967
Упаковочная машина для мешков с носиком
Момент закручивания крышки и выравнивание носика, а не точность наполнения, — это два вида неисправностей, из—за которых в фармацевтике тонут линии для производства пакетов с носиками, поскольку мягкий пакет не может реагировать на момент укупорки так, как это делает жесткая бутылка. Если носик не удерживается концентрически в пределах ±0,3 мм и крутящий момент не измеряется относительно поддерживаемого горлышка, вы отправите пакеты с протеканием или откручивающиеся крышки в картонной упаковке, и дефект не будет обнаружен до тех пор, пока дистрибьютор не подаст жалобу.
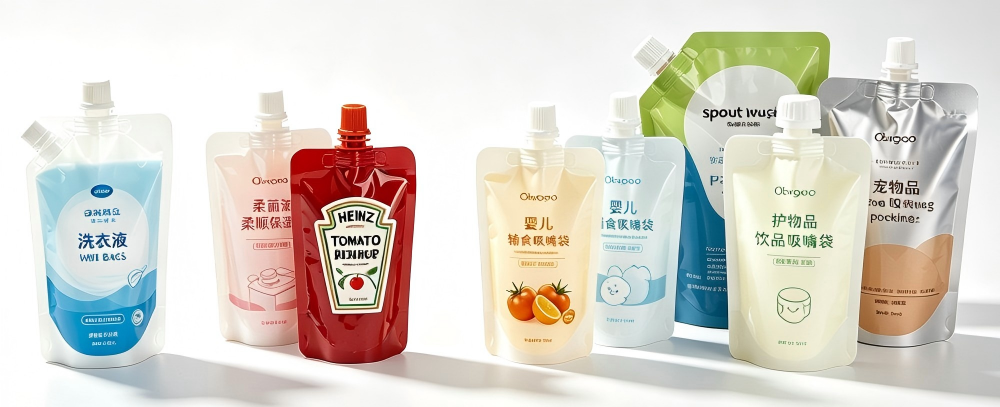
Упаковочная машина для мешков с носиком
Чехол для носика конкурирует с двумя альтернативами на одной полке. В таблице приведены технические решения, которые я использую для консультирования покупателей.
| Параметр | Предварительно изготовленный мешочек для носика | Носик для заполнения формы и уплотнения | Жесткая бутылка |
|---|---|---|---|
| Крутящий момент крышки (в фунтах) | 8–12 | 6–10 | 12–18 |
| Диапазон диаметров носика (мм) | 8–22 | 10–16 | 20–38 |
| Скорость (пакеты/мин) | 30–70 | 25–55 | 80–200 |
| Срок годности (месяц) | 18–24 | 12–18 | 24–36 |
| Материальные затраты на единицу продукции | 0,06–0,11 ДОЛЛАРА США | 0,04–0,07 доллара США | 0,09–0,16 ДОЛЛАРА США |
Жесткая бутылка выигрывает по запасу прочности и сроку хранения, но проигрывает в переносимости и стоимости смолы на мл. Готовый пакет с носиком является стандартным для одноразовых доз в фармацевтической промышленности и для педиатрии, поскольку носик приваривается ультразвуком к пленке в конвертере, обеспечивая прочность соединения, которую я измеряю при 35-45 Н отслаивании, что значительно превышает допустимую величину в 25 н. Линии для формования, заполнения и герметизации носиков стоят дешевле в расчете на единицу продукции, но установка встроенного носика является наименее требовательной для проверки.
Крутящий момент - это параметр, который аудиторы запрашивают по названию. Я сообщаю о нем как о распределении, а не как о заданном значении, потому что при проверке сохраняется высокий коэффициент полезного действия.
| Состояние | Средний крутящий момент (в фунтах) | σ | Пропуск утечки % |
|---|---|---|---|
| Без опоры для горловины, колпачок сцепления | 9.4 | 2.8 | 96.8 |
| Втулка для горловины, сервопривод весом 11 дюймов | 11.0 | 0.4 | 99.7 |
| Проверка встроенного крутящего момента + отклонение | 11.0 | 0.3 | 99.9 |
Насадка sigma весом 2,8 дюйма извлекается из чехла и поглощает момент реакции - пленка растягивается, носик поворачивается назад, а приложенный крутящий момент остается низким, в то время как крышка выглядит плотно прилегающей. Поддерживающий горловину рукав превращает мягкий чехол в локально жесткую конструкцию, благодаря чему сервопривод видит истинную реакцию. Я проверяю крутящий момент с помощью неразрушающего встроенного датчика на 100% устройств объемом более 10 мл; ниже этого уровня контрольная выборка 1 к 20 - это компромисс, на который соглашается большинство групп контроля качества.
| Диаметр носика (мм) | Допуск на выравнивание (мм) | Скорость поперечной резьбы |
|---|---|---|
| 8 | ±0.2 | 0.9% |
| 13 | ±0.3 | 0.4% |
| 22 | ±0.5 | 0.2% |
К носикам меньшего размера предъявляются меньшие требования: при диаметре 8 мм центрирующее окно ± 0,2 мм плотно прилегает, а изношенный захват может привести к тому, что скорость поперечной резьбы превысит 1%. Для любого носика диаметром менее 10 мм я выбираю установочную головку, ориентированную по зрению, с датчиком поворота на 0,1 мм.
Пакеты с носиками для фармацевтической продукции соответствуют требованиям, предъявляемым к упаковочному материалу и первичной таре. Региональные различия в основном связаны с тем, какой объем данных о сварке и крутящем моменте требуется включить в файл.
Согласно приложению 1, сварной шов между носиком и пленкой должен рассматриваться как критическое уплотнение; квалификация должна показывать прочность сварного шва при номинальной скорости и включать метод обеспечения целостности уплотнения (я использую метод снижения вакуума в соответствии с ASTM F2338). Покупатели из ЕС также ожидают соответствия первичного упаковочного материала стандарту ISO 15378 и исследования стабильности, которое подтвердит, что степень сжатия крышки и вкладыша не превышает минимального значения крутящего момента в течение 24 месяцев.
Соответствующие положения содержатся в §211.94 об оборудовании и §211.122 о закрытии контейнера. Крышка должна демонстрировать целостность крышки контейнера - я провожу CCI по попаданию красителя при 0,5% пробе и проверке крутящего момента. Эксперты FDA специально запросили обоснование уставки крутящего момента, привязанное к данным о релаксации вкладыша, поэтому задокументируйте кривую ползучести за 10 лет, а не только начальное значение.
Это стандарт на материалы для первичной упаковки, основанный на стандарте ISO 9001 с дополнениями GMP. В случае упаковочных пакетов он регулирует контроль конвертера за процессом сварки носиков и отслеживанием партии пленки. Я требую, чтобы конвертеры соответствовали стандарту ISO 15378, прежде чем квалифицировать упаковку; по моему опыту, это устраняет около 60% отклонений от качества поступающих материалов.
BPOM Индонезии и FDA Таиланда принимают стандарт ISO 15378, но требуют перевода разделов, касающихся крутящего момента и характеристик сварного шва. Влажность — главный враг на практике: при относительной влажности воздуха 70% оболочка крышки (вспененный материал EVA) сжимается быстрее, поэтому для морских досье я уменьшаю допустимый крутящий момент на 1 дюйм.
SFDA Саудовской Аравии и MOHAP ОАЭ ожидают подтверждения целостности крышки контейнера и заданного значения крутящего момента, указанного при регистрации продукта. Температура окружающей среды в заливе 45-60% относительной влажности плюс 40°C при хранении в пути означает, что я проверяю вкладыш при температуре 40°C / 75% относительной влажности в течение 90 дней, прежде чем признать значение крутящего момента стабильным.
Местоположение: Штутгарт, Германия.
Продукт: Капли с витамином D3 для детей, дозатор 15 мл, носик 8 мм.
Проблема: Поломка крышки на 3,2% — при хранении на складе при температуре 30°C крышки отклеились в картонной коробке, и часть содержимого вытекла.
Первопричина: Колпачок сцепления, установленный на 11 дюймов, подавал всего ~ 7 фунтов, поскольку эластичный чехол поглощал момент реакции; сигма крутящего момента составляла 2,6 дюйма, а многие колпачки располагались ниже уровня 8 дюймов.
Чинить: На станции укупорки в пакет добавили жесткую втулку, поддерживающую горловину, переключили на серво-укупорочную машину, выдерживающую нагрузку 11 ±0,4 фунта, и установили 100%-ную встроенную систему контроля крутящего момента с автоматическим отбраковыванием при нагрузке ±1,5 фунта.
Результат: Выход из строя колпачка снизился до 0,3%, показатель крутящего момента sigma составил 0,3 в фунтах, а соответствие требованиям приложения 1 к GMP ЕС было подтверждено при показателях сварного шва и крутящего момента Cpk выше 1,33.
Местоположение: Дубай, Объединенные Арабские Эмираты.
Продукт: Нутрицевтический электролитный напиток, пакетик объемом 250 мл, носик 16 мм.
Проблема: Летом герметичность уплотнений достигает 4,1%, а скопление повреждений появляется после 6 недель хранения при температуре 40°C / относительной влажности воздуха 55% в пути.
Первопричина: Сварной шов между носиком и пленкой был выполнен только при температуре 23°C / относительной влажности 50%; в условиях залива ламинат расслаивался, и у основания носика образовывалась несварная дуга толщиной 0,4 мм.
Чинить: Повторно обработан ультразвуковой сварной шов при температуре 40°C / относительной влажности 55%, добавлен счетчик срока службы рупора, обеспечивающий замену при 200 тысячах циклов, и проверка снижения вакуума в зоне сварки 1 раз из 50.
Результат: Уровень утечки снизился до 0,4%, и регистрационный файл MOHAP был передан с включенными данными о сварном шве с учетом влажности.
Q1: Какой размер носика я должен указать?
О: Для педиатрических и фармацевтических препаратов с разовой дозировкой стандартным является диаметр 8-13 мм; 22 мм подходят для пищевых продуктов взрослых и домашнего обихода. Менее 10 мм - это бюджетное решение для установки с учетом зрения — время выравнивания неумолимо.
Q2: Как мне проверить крутящий момент крышки?
О: Установите сервопривод на заданное значение, измерьте 100%-ный расход при превышении 10 мл (проверка 1 из 20 приведена ниже) и проверьте распределение крутящего момента с коэффициентом полезного действия ≥ 1,33. Установите заданное значение при 90-дневном испытании на релаксацию вкладыша при наихудшей температуре хранения.
Вопрос 3: Какой материал чехла устойчив к климату Персидского залива?
О: Ламинат PET 12 / Al 9 / PE 60 с подкладкой из EVA или фольги. Обработайте сварной шов при температуре 40°C / относительной влажности 55%, или вам будет выслан файл SFDA/MOHAP.
Q4: Могу ли я достичь точности заполнения небольшого объема?
О: Да, насадка для погружения с регулировкой массового расхода удерживает дозу в 15 мл на уровне ±0,5%. Реальная опасность заключается в том, что капли из насадки могут попасть на резьбу носика; 20-секундное всасывание и очистка воздухом устраняют эту проблему.
Q5: Предварительно изготовленный носик или носик для заполнения формы?
О: Предварительно изготовлено для фармацевтических производств с производительностью менее 70 л/мин и для тех случаев, когда предпочтителен конвертерный шов (отслаивание при 35-45 Н); FFS обеспечивает больший объем и меньшую себестоимость единицы продукции, что требует более тщательной проверки при вводе в линию.
Q6: Какой минимальный крутящий момент принимают аудиторы?
О: Универсального числа не существует; я придерживаюсь минимального веса в 8 фунтов для носика pharma диаметром 8-13 мм, показанного в качестве раздаточного материала, а не единого заданного значения. Задокументируйте причину ползучести облицовки пола.
Автор: Хелен Сюй (Helen Xu), главный инженер по промышленному применению
Хелен Сюй (Helen Xu) - главный инженер по промышленному применению с 9-летним опытом работы в области проектирования упаковочного оборудования и машин для розлива жидкостей, выбора модели оборудования и полной оптимизации производственных процессов на производственной линии. Он специализируется на предоставлении индивидуальных решений по упаковке и фасовке для фармацевтической, пищевой и химической промышленности, обладая большим практическим опытом в области соблюдения GMP, стандартов менеджмента качества ISO 9001 и интеграции крупномасштабных линий по производству фасовки и упаковки "под ключ".
Напишите нам по электронной почте
Chat With Us
