
-
Электронная почта
-
WhatsApp и WeChat
Электронная почта
WhatsApp и WeChat
 Линия блистерной упаковки
 Линия автоматической счетной машины
 Линия машин для наполнения жидкости
 Линия машин для заполнения порошка
 Линия машин для заполнения гранул
 Машина для упаковки сумок
+86 151 6187 8967
Наполнение пакета с носиком
На линии для производства мешков с носиками большинство утечек и простоев происходит в месте установки, а не в корпусе мешка. Я потратил достаточно много недель на ввод в эксплуатацию, наблюдая, как команды решают проблему с заполнением, которая, как оказалось, заключалась в сварном шве на фланце носика или в крышке, расположенной на высоте половины резьбы, и теперь начинаю каждую проверку с носика и работаю над его устранением. Ламинат - это продуманный, хорошо контролируемый материал. Носик, сварной шов, который его удерживает, и крышка, которая его закрывает, - это те места, где технологическое окно наиболее узкое, и где изменение выдержки на 0,3 секунды незаметно приводит к 1%-ной утечке через три дня.
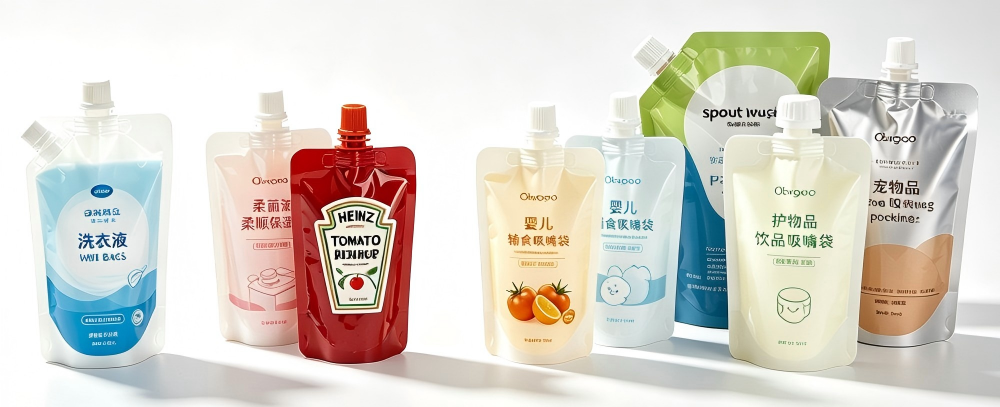
Наполнение пакета с носиком
Поставляется предварительно отформованный пакет с уже приваренным приспособлением, или машина вставляет и приваривает его в линию. В любом случае, есть четыре варианта обработки.
| Элемент | Опции | Что это меняет на линии |
|---|---|---|
| Позиция | Угловой носик под углом 45° или верхний носик, центрированный или смещенный | Угловые носики лучше наливают воду и подходят для стоячих форматов; верхние носики имеют более широкие крышки и спортивные застежки и работают быстрее |
| Материал корпуса носика | Гомополимер ПНД, или ПП, или случайный сополимер | ПНД уплотняется при более низкой температуре и подходит для моно-ПЭ; ПП выдерживает горячую заливку и ретортирование, а также фиксирует моно-ПП |
| Тип крышки | Шнековый, спортивный двухтактный, для прокалывания соломки, кольцо для защиты от вскрытия, защищенное от детей | Высота крышки и геометрия регулируют патрон, чашу и желоб; конструкции, защищенные от детей, требуют гораздо более жесткого ограничения крутящего момента |
| Метод сварки | Импульсный, ультразвуковой или непрерывный термический | Термическая сварка обеспечивает наилучшее качество при работе с толстыми ламинатами; ультразвуковая - быстрая и чистая, но не допускающая изменения толщины пленки |
Уплотнительный слой должен соответствовать материалу носика, иначе вы никогда не получите однородный сварной шов: уплотнительный слой из полипропилена для носиков из полипропилена, уплотнительный слой из полиэтилена для ПНД. При термической сварке я работаю при температуре зажима примерно 150-185 °C, выдерживаю 0,5–1,2 секунды и давлении зажима 0,2–0,5 МПа, затем проверяю на отслаивание и разрыв, а не на глаз. Геометрический момент, который привлекает внимание людей, - это радиус фланца. Сварной шов должен перекрывать переход, где плоская пленка соединяется с изогнутым фланцем носика, и именно там образуется утечка в канале. Если утечки скапливаются в двух симметричных точках на носике, я проверяю параллельность зажимов и радиусы фланцев, прежде чем измерять температуру.
Вязкость определяется наполнителем, клапаном и насадкой, и зависит от температуры, поэтому я прошу указывать значение при температуре наполнения, а не при температуре окружающей среды.
| Класс продукта | Вязкость при температуре наполнения | Наполнитель | Меры предосторожности |
|---|---|---|---|
| Соки, напитки, похожие на воду, концентраты | Давление 1-50 МПа·с | Массовый расходомер или сервопоршневойнасос | Для вспенивания используйте форсунку, направленную снизу вверх, и пеногаситель. |
| Добавляйте пищевое масло, жидкое моющее средство, шампунь. | Давление 50-800 МПа·с | Сервопоршневой или шестеренчатый насос | Пену с поверхностно-активным веществом необходимо отсасывать, иначе загрязняется посадочное место крышки |
| Финиковый сироп, мед, сгущенное молоко | Давление 1000-12000 МПа·с | Поршень с сервоприводом, бункер с кожухом при температуре 40-60 °C | Налипание на сопло; температурный перепад превышает допустимую температуру на поршне |
| Паста, томатный концентрат, пюре | 10 000-50 000 МПа·с | Поршень с большим отверстием и поворотным клапаном | Попадание воздуха приводит к изменению свободного пространства и ложным показаниям утечки |
| Волокна или твердые частицы | Любое из вышеперечисленных действий | Поршень с поворотным клапаном, диаметр отверстия не менее 3× размер самой крупной частицы | Частица, попавшая в зону резьбы или сварного шва, является гарантированным источником утечки |
Далее следует термический процесс, который приводит к отверждению ламината. Горячая заливка при температуре 85-92 °C с выдержкой и охлаждающим туннелем подходит для конструкций на основе ПЭТ/ПЭ или ПП и обеспечивает длительный срок хранения продуктов с высоким содержанием кислот. Для работы реторты при температуре около 121 °C требуется наружный и уплотнительный слой из полипропилена, обычно с барьером из алюминиевой фольги, и конструкция должна выдерживать перепад давления, не расслаиваясь. Асептическое наполнение предварительно простерилизованных пакетов - это опять-таки другой класс машин: стерильная подача продукта, стерилизация пакетов и контролируемая среда при розливе и укупорке.
Именно из-за крутящего момента возникают основные проблемы с носиками пакетов. Момент снятия уменьшается: при нанесении колпачка с усилием 1,6 Н·м обычно через 24 часа, по мере высыхания материала, его значение снижается на 20-35%, поэтому я указываю время нанесения и минимальный момент снятия, измеряемый через 24 часа и еще раз по истечении срока годности.
| Диаметр носика/крышки | Момент нанесения | Минимальное снятие через 24 часа | Мониторинг |
|---|---|---|---|
| насадка для сбора соломинки диаметром 8-10 мм | 0,4–0,7 Н·м | 0,25 Н·м | Сервоприводная головка со 100% фиксацией крутящего момента |
| стандартный резьбовой патрубок диаметром 16 мм | 1,2–1,8 Н·м | 0,80 Н ·м | Крутящий момент плюс проверка высоты крышки для нарезания поперечной резьбы |
| спортивный двухтактный патрубок диаметром 22 мм | 1,8–2,6 Н·м | 1,00 Н·м | Крутящий момент плюс видимость на тамперной ленте |
| горловина шириной 28-33 мм или устойчива к воздействию детей | 2,2–3,4 Н·м | 1,40 Н·м | Проверьте крутящий момент, целостность ленты и высоту крепления. |
Чаще всего я сталкиваюсь с неисправностями при нарезании поперечной резьбы, потому что заглушка, которая надевается под углом, проходит проверку крутящего момента и все равно протекает. Для ее обнаружения нужны два сигнала, а не один: измеренный крутящий момент плюс высота заглушки или зазор между заглушками. Все, что находится за пределами витрины, отбраковывается и учитывается, поскольку увеличение количества сквозняков обычно означает износ желоба или переполнение сливного бачка.
Снижение давления - это рабочая лошадка: установите перепад давления, обычно составляющий 250-450 мбар, в зависимости от размера пакета и свободного пространства, удерживайте и измеряйте подъем. Хорошо настроенная система надежно обнаруживает дефекты размером около 20-30 мкм. Снижение давления подходит для более жестких форматов. В автономном режиме я использую прочность уплотнения по ASTM F88, сопротивление внутреннему давлению по ASTM F1140 и образование пузырьков по ASTM D3078, чтобы определить предполагаемую утечку. В стандарте Inline I указано 100%-ное снижение разрежения при переработке или асептическом хранении продукта, а также отбор проб AQL в соответствии со стандартом ISO 2859-1 для работы с горячим заполнением в условиях окружающей среды.
Возможность вторичной переработки в Европе превратилась из маркетингового требования в требование к покупателям. Традиционная многослойная алюминиевая конструкция обеспечивает превосходный барьер, но плохо подходит для современных систем вторичной переработки, поэтому в большинстве запросов, которые я принимаю, я указываю мономатериал: пакет полностью из полипропилена с полипропиленовым носиком и крышкой или полностью из полиэтилена с носиком из ПНД, с использованием тонкого защитного покрытия вместо фольги. Затраты на разработку вполне реальны. Окно герметизации сужается, а скорость пропускания материала ниже, чем у фольги, поэтому срок годности приходится перепроверять, а не предполагать. Регулирование упаковки и упаковочных отходов также выдвинуло на первый план переработанное содержимое и крепление крышек, и теперь я ожидаю, что вопрос о прикреплении крышек к любому пакету с носиком для напитков, даже если требование было составлено с учетом ПЭТ-бутылок.
Роторная машина для изготовления заготовок выполняет фиксированную последовательность действий: хранение и отбор упаковок, кодирование, вскрытие упаковок, дополнительная установка и сварка встроенного носика, наполнение, промывка свободного пространства или дозирование азота, установка и укупорка колпачков, проверка крутящего момента, затем выгрузка. Скорость однократного наполнения пакетов объемом 200-500 мл составляет примерно 40-80 упаковок в минуту; для двойного наполнения небольших объемов требуется 80-140 упаковок в минуту; скорость заполнения 1-литровых пакетов составляет 25-40 упаковок в минуту, что обусловлено временем наполнения и отстоя, а не скоростью машины.
Технология CIP имеет большее значение, чем ожидают покупатели. На разборку продукции, которая не поддерживает технологию CIP, уходит час в день, и гигиенический аудит не проводится. Я требую полностью осушаемого канала без "мертвых зон", скорости обратного потока, достигающей 1,5–2,0 м/с, и проверенного цикла с использованием 1,5–2% щелочи при температуре 70-80 °C с последующей обработкой кислотой и окончательной промывкой. Замена комплектующих в зависимости от размера упаковки - это те затраты, которые никто не может себе позволить: магазин, набор захватов, насадка для розлива, а также чаша, желоб и патрон со стороны носика. Купите два комплекта для разных форматов упаковки.
Упаковщик, разливающий финиковый сироп в пакеты емкостью 500 мл и 1-литровые баночки с угловым носиком диаметром 16 мм и завинчивающейся крышкой для защиты от несанкционированного вскрытия, рассчитанный на 60 баночек в минуту при объеме 500 мл, обеспечил нам 46 баночек в минуту и уровень утечки 1,4%. Вязкость составляла около 4500 МПа·с при температуре 45°C, а установка заполнялась горячей при температуре 78°C. Что не сработало в первую очередь, так это крышка: при температуре 44 °C сироп охлаждался в насадке между циклами, растекался и оставлял пленку на резьбе носика и уплотнительной поверхности, поэтому крышки были закручены крест-накрест и располагались высоко. Кроме того, установочный шов не выдерживал нагрузки, и через три дня после заполнения в двух симметричных точках по радиусам фланца появились утечки.
Четыре изменения в порядке их изменения. Бункер с кожухом и канал подачи нагретого продукта обеспечивали подачу сиропа к соплу при температуре 55 °C, а поршень отсасывал его обратно, что приводило к прекращению образования струи. Время выдержки при сварке увеличилось с 0,6 до 0,9 секунды, давление на зажимы немного увеличилось, и зажимы снова стали параллельными. Система управления колпачком была перестроена с использованием нового желоба и сервоголовки с фиксатором крутящего момента, а также системой контроля высоты колпачка. Наконец, перед разгрузкой было обеспечено 100%-ное снижение вакуума при 350 мбар. За четыре недели уровень утечек снизился с 1,4% до 0,12%, скорость подачи пакетов выросла с 46 до 62 в минуту, количество простоев, связанных с закрытием, сократилось с 18 до 2 за смену, а коэффициент полезного действия увеличился с 54% до 71%. Заводу также требовалась охлажденная вода для охлаждения сварных швов и приводы с пониженным энергопотреблением в шкафу, стандартные для Gulf ambient, но отсутствующие в первоначальной спецификации. В устройстве для дозирования жидких моющих средств из Юго-Восточной Азии на той же платформе наблюдалась та же картина, но в другом порядке: сначала вспенивание, затем загрязнение крышки и седла, затем крутящий момент.
Может ли одна машина дозировать сок, разбавленный водой, и густую пасту одновременно?
Поршень может работать в широком диапазоне, но насадка, клапан и бункер зависят от конкретного продукта. Планируйте набор сменных деталей для каждого класса вязкости и рассчитывайте, что скорость отжима сока будет составлять 40-60% от скорости приготовления пасты.
Горячая заливка, пастеризация или ретортирование: что выбрать?
Исходите из значения рН продукта и требуемого срока годности. Продукты с высоким содержанием кислоты при температуре горячей заливки с выдержкой и охлаждением в туннеле - самый дешевый способ. Продукты с низким содержанием кислоты в окружающей среде требуют ретортирования при температуре около 121 °C или асептического розлива, и то, и другое меняет ламинат и класс машины.
Какой момент затяжки мне следует указать?
Время подачи заявки и минимальный момент затяжки на снятие через 24 часа, как указано в таблице выше. Если поставщик указывает только заявочный показатель, спросите, как выглядит момент затяжки через сутки и по истечении срока годности.
Как проверить линию на герметичность, не замедляя ее работу?
Снижение вакуума в линии при 250-450 мбар работает на полной скорости и позволяет обнаружить дефекты размером около 20-30 мкм. Автономное тестирование пузырьками используется для диагностики места утечки, а не для проверки производства.
Стоит ли штрафовать за использование сумки из мономатериала?
В розничной торговле в ЕС это все чаще становится необязательным. Выделите средства на повторную проверку срока годности, поскольку скорость впитывания будет хуже, чем при замене фольги, и используйте только полипропилен или полиэтилен-ПЭ, включая носик и крышку, а не только пленку.
Какие дополнительные услуги мне следует предусмотреть?
Сжатый воздух под давлением 6 бар, охлажденная вода в жарком климате, трехфазное питание по местным стандартам и установка CIP с дозированием каустика и кислоты. В странах Персидского залива и большей части Юго-Восточной Азии рекомендуется использовать напряжение 220-240 В при частоте 50 Гц и температуре окружающей среды 40-45 °C, если не указано иное.
Автор: Хелен Сюй (Helen Xu), главный инженер по промышленному применению.
Хелен Сюй (Helen Xu) - главный инженер по промышленному применению с 9-летним опытом работы в области проектирования упаковочного оборудования и машин для розлива жидкостей, выбора модели оборудования и полной оптимизации производственных процессов на производственной линии. Он специализируется на предоставлении индивидуальных решений по упаковке и фасовке для фармацевтической, пищевой и химической промышленности, обладая большим практическим опытом в области соблюдения GMP, стандартов менеджмента качества ISO 9001 и интеграции крупномасштабных линий по производству фасовки и упаковки "под ключ".
Напишите нам по электронной почте
Chat With Us
