
-
Электронная почта
-
WhatsApp и WeChat
Электронная почта
WhatsApp и WeChat
 Линейка упаковки блистеров
 Линия автоматической счетной машины
 Линия машин для наполнения жидкости
 Линия машин для заполнения порошка
 Линия машин для заполнения гранул
 Машина для упаковки сумок
+86 151 6187 8967
Машина для фасовки гхи
Долгосрочная эксплуатационная прибыль промышленной машины для упаковки гхи зависит от ее схемы дозирования с регулируемой температурой и маслостойкой точности импульсной герметизации, а не от максимальной номинальной скорости цикла. На коммерческих молокоперерабатывающих заводах небольшое понижение температуры ниже порога плавления гхи (от 32°C до 35°C) во время заливки приводит к кристаллизации жира внутри дозирующих клапанов. Это приводит к погрешности объема в среднем на 2,5% и загрязнению швов жирной пленкой, что приводит к тому, что уровень утечки в мешках превышает 4,8%. Для зарубежных покупателей в сфере B2B при оценке оборудования для упаковки гхи необходимо обратить внимание не только на механическую скорость на уровне поверхности, но и проанализировать тепловые и объемные системы с замкнутым циклом, которые управляют динамикой жидкого жира в непрерывном режиме на заводе.
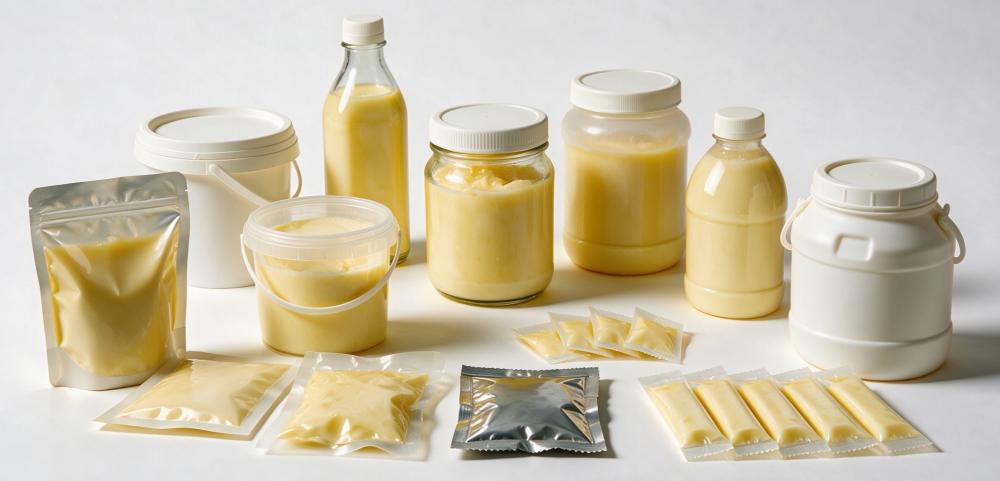
Машина для фасовки гхи
Гхи (топленое сливочное масло) обладает уникальными реологическими свойствами, которые позволяют ему динамично переходить из свободно текучего жидкого состояния при повышенных температурах (от 40 до 50 ° C) в вязкое, полутвердое гранулированное состояние при охлаждении ниже 28 ° C.
Когда гхи охлаждается в неподвижном трубопроводе машины во время перерывов в работе в середине рабочей смены, триглицериды с более высокой температурой плавления застывают на стенках клапанов. Стандартные перистальтические или неотапливаемые шестеренчатые насосы испытывают сильное сопротивление потоку при повторном запуске. Этот скачок давления вызывает нелинейное смещение, что приводит к недополнению упаковок или разрыву внутренних прокладок трубопровода.
Поскольку гхи обладает низким поверхностным натяжением, микрокапельки легко разбрызгиваются по внутренним стенкам пакетов из гибкой пленки или жестким горлышкам контейнеров во время высокоскоростного дозирования.
[Unheated Filling Nozzle] -> [Ghee Splash on Seal Area] -> [Lipid Barrier Prevents Polymer Fusion] -> [Micro-Leakers During Transit]
Во время термического зажима этот липидный слой предотвращает полное запутывание полимерных цепочек между внутренними полиэтиленовыми слоями пленки. В результате пакеты проходят первоначальную визуальную проверку, но выходят из строя при вторичной загрузке в процессе логистического распределения.
Выбор оптимальной схемы дозирования зависит от того, используется ли в вашем технологическом процессе гхи в теплом жидком виде или в охлажденном полутвердом "гранулированном" виде.
                    [Ghee Processing Temperature Profile]
                                      |
         -----------------------------------------------------------
        |                                                           |
[Warm Liquid State: 40°C - 50°C]            [Semi-Solid Granular State: 22°C - 28°C]
        |                                                           |
(Servo-Driven Piston / Gear Pump)              (Positive Displacement Lobe Pump)
        |                                                           |
  Best for: High-speed pouch VFFS,             Best for: Rigid jars/tins, preserving
  glass bottle filling, maximum speed          traditional granular texture (Danedar)
| Технология дозирования | Механический механизм | Требуемый формат упаковки | Точность измерения объема | Основные эксплуатационные требования |
| Сервоприводный поршневой наполнитель с подогревом | Объемный баллон с контуром нагрева горячей воды с двойной рубашкой. | Гибкие пакеты (в виде подушки/подставки), бутылки, жесткие банки. | От ±0,2% до ±0,5%.% | Требуется непрерывная циркуляция горячей воды для предотвращения заедания клапана в периоды простоя. |
| Пневматический жидкостный клапан VFFS | Подача осуществляется самотеком или под низким давлением с принудительным перекрытием сопла для предотвращения образования капель. | Быстродействующие пакеты-подушки (полиэтиленовая пленка объемом от 200 до 1000 мл) | От ±0,5% до ±1,0%.% | Чувствительны к колебаниям давления в расширительном баке на входе. |
| Наполнитель для роторно-лопастных насосов | Роторы с низким коэффициентом трения и обратной связью с сервокодером | Банки, ведра, жестяные контейнеры с широким горлышком | от ±0,3% до ±0,8% | Более высокие первоначальные капитальные затраты; требуется высокоточное обслуживание механических уплотнений. |
Закупка оборудования для производства гхи должна соответствовать международным санитарно-техническим стандартам, чтобы предотвратить окисление липидов, бактериальную колонизацию и ухудшение качества при транспортировке.
Санитарные стандарты 3-A и EHEDG:Все трубопроводы, контактирующие с продуктом, клапанные блоки и дозирующие цилиндры должны соответствовать санитарным нормам 3-А для молочного оборудования. Поверхности должны быть изготовлены из нержавеющей стали AISI 316L с внутренней механической полировкой Ra ≈ 0,4 мкм для устранения микроскопических пустот, в которых могут скапливаться и прогоркать жирные кислоты.
Соответствие требованиям ISO 9001 и CE:Электрические шкафы должны иметь степень защиты IP66, чтобы можно было проводить санитарную промывку под низким давлением с использованием химических обезжиривателей. Защитные устройства на вращающихся пленочных лентах и пневматических зажимных устройствах должны соответствовать Директиве CE по оборудованию 2006/42/EC.
Показатели целостности ASTM F88 и ASTM F2096:Пакеты, выгружаемые из высокоскоростной линии по производству гхи, должны обладать минимальной прочностью на сжатие 35 Н/15 мм в соответствии с требованиями ASTM F88, чтобы выдерживать внутренние гидравлические ударные нагрузки при падении картонных коробок во время морской транспортировки.
Крупный ближневосточный молочный кооператив запустил двухпутную вертикальную линию для формования и запечатывания (VFFS), на которой 1-литровые пакеты для гхи, ламинированные полиэтиленом, перерабатываются со скоростью 70 упаковок в минуту.
Из-за ненагреваемых дозирующих форсунок гхи стекало в горизонтальную зону поперечного уплотнения, что приводило кпроцент брака пакетов составляет 5,2%из-за неисправности масляных уплотнений.
Колебания температуры окружающей среды в помещении приводили к тому, что плотность гхи менялась в утренние и дневные часы, в результате чего разница в весе составляла ±6,8 г на 1000 г начинки.
Неконтролируемое натяжение пленки привело к растяжению тонкой многослойной коэкструзионной пленки, что привело к смещению регистрационных меток и неравномерной длине пакетов.
[Unheated Nozzle Drip]  ---> Oil on Sealing Zone ---> Weak Polymer Fusion ---> 5.2% Leakage Rate
[Temperature Shifts]    ---> Viscosity Variations---> Density Drift       ---> ±6.8g Weight Drift
[Uncontrolled Tension]  ---> Film Stretching     ---> Photocell Misalignment ---> High Scrap Rate
Схема дозирования с термической оболочкой:Модернизирован коллектор из нержавеющей стали 316L с двойным кожухом, нагреваемый системой рециркуляции воды с температурой 45℃ по замкнутому контуру. Встроено пневматическое всасывающее сопло с принудительной подачей масла, которое вытягивает оставшиеся капли масла вверх в момент завершения цикла дозирования.
Система динамических контрольных весов для взвешивания массы:Ниже по потоку установлен встроенный высокоскоростной контрольный вес, подключенный через Ethernet/IP к ПЛК главного сервопривода. Система автоматически корректировала длину хода поршня в режиме реального времени при обнаружении отклонения среднего веса 3 упаковок, превышающего ±0,8 г.
Импульсная герметизация и контроль постоянного натяжения.:Заменены зажимные губки с постоянным нагревом на импульсные уплотнительные планки с водяным охлаждением, оснащенные стеклотканевой лентой с двойным покрытием из ПТФЭ. Механические фрикционные тормоза заменены на рулон подачи пленки с сервоприводом с обратной связью по движению рычага.
[Jacketed Manifold + Suck-Back] ---> Eliminates Dripping    ---> Pristine Seal Zone   ---> < 0.08% Leakage
[Inline Checkweigher Feedback]  ---> Real-Time Adjustment   ---> Corrects Density     ---> ±0.4g Accuracy
[Impulse Jaws + Servo Tension]  ---> Cools Under Pressure   ---> Perfect Film Optics  ---> Zero Film Stretch
После 120 дней непрерывного многосменного производства, согласно оперативным журналам, уровень утечки упаковки снизился с 5,2% доменее чем 0,08%. Точность дозирования стабилизировалась на уровне ±0,4 г на 1-литровую упаковку, что позволяет перерабатывающим предприятиям экономить около 1,8 метрических тонн гхи в месяц.
A:Образование гранул в гхи зависит от медленной, неагрегированной кристаллизации пальмитиновой и стеариновой жирных кислот при температуре от 22°C до 25°C. Если на упаковочной линии используются высокоскоростные насосы с высокой скоростью сдвига (например, центробежные насосы) или гхи подается под высоким давлением через плотные сопла, кристаллические образования жира разрушаются. Чтобы сохранить зернистую консистенцию, залейте гхи при температуре от 42 ° C до 45 ° C с помощью сервопоршневых насосов с низким усилием сдвига, затем поместите герметичные контейнеры в туннель для статического охлаждения с регулируемой температурой 20 °C в течение 12-18 часов.
A:Упаковочные пленки из первичного или коэкструдированного полиэтилена высокой плотности (LDPE) имеют узкий диапазон термической обработки. Зажимные губки с постоянным нагревом непрерывно передают тепло, что приводит к локальному расплавлению пленки при кратковременной остановке машины. Переход натехнологию импульсного уплотнения, приводимую в действие электронным преобразователем. Импульсные зажимы подают миллисекундный импульс высокого тока только при плотно зажатых зажимах, за которым немедленно следует импульс водяного охлаждения, который затвердевает под давлением уплотнительной матрицы перед открытием зажимов.
A:Механически это делать не рекомендуется. Для приготовления жидкого гхи требуются санитарно-гигиенические клапаны 3-А, форсунки для обратного всасывания жидкости и жесткие допуски по объему. Для производства полутвердого сливочного масла или маргарина требуются шнековые экструдеры высокого давления или машины для формования объемных блоков, способные выдавливать пасту неньютоновского типа. Попытка использовать обе системы на одной гибридной линии ставит под угрозу санитарную очистку (CIP/SIP) и приводит к длительным переналадкам, которые часто превышают 4 часа на смену продукта.
Автор: Хелен Сюй (Helen Xu), главный инженер по промышленному применению.
Хелен Сюй (Helen Xu) - главный инженер по промышленному применению с 9-летним опытом работы в области проектирования упаковочного оборудования и машин для розлива жидкостей, выбора модели оборудования и полной оптимизации производственных процессов на производственной линии. Он специализируется на предоставлении индивидуальных решений по упаковке и фасовке для фармацевтической, пищевой и химической промышленности, обладая большим практическим опытом в области соблюдения GMP, стандартов менеджмента качества ISO 9001 и интеграции крупномасштабных линий по производству фасовки и упаковки "под ключ".
Напишите нам по электронной почте
Chat With Us


